Время обновления:2026-11-09 10:05:58 Количество кликов:
Конвейерная система карьера — это цепочка оборудования, которая перемещает дробленый и просеянный заполнитель из забоя на склад, в грузовик или на завод обработки. Обычно она объединяет приемный бункер и питатель, ленточный конвейер и штабелер или загрузочный конвейер. Выбор каждого элемента зависит от материала, производительности, компоновки площадки и требований к мобильности карьера.
В статье изложены критерии выбора и интеграции оборудования для конвейерных систем карьеров в производстве заполнителей — от первичного питателя до финального штабеля или точки загрузки.
Конвейерная система карьера заполнителей состоит из четырех функциональных этапов:
На небольших карьерах некоторые из этих этапов объединяются в один мобильный агрегат. На крупных карьерах каждый этап — отдельная машина, рассчитанная на производительность.
Конвейерная система должна соответствовать технологическому потоку карьера, а не наоборот. Типичный поток заполнителей:
Конвейерная система соединяет эти этапы. Каждая точка перегрузки — потенциальный источник пыли, просыпания и износа, поэтому количество точек перегрузки должно быть минимизировано, и каждая точка должна быть спроектирована под материал.
Приемный бункер и питатель определяют производительность всей системы. Объем бункера должен быть достаточным, чтобы поглотить цикл разгрузки грузовиков или дробилки, а питатель должен запускаться и останавливаться под нагрузкой.
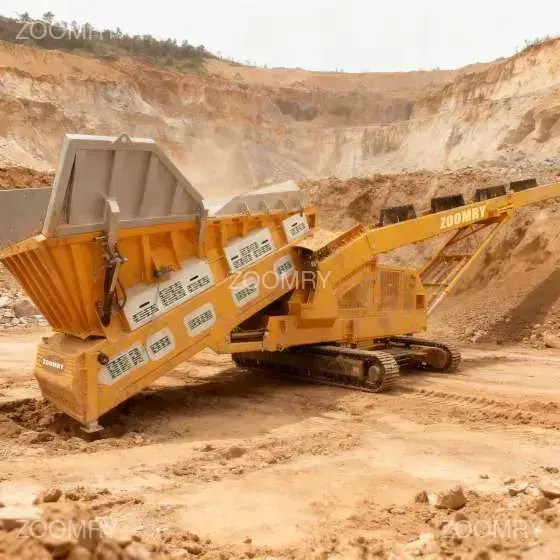
Серия бункер-питателей HF ZOOMRY охватывает стационарную, гусеничную, низкоподающую и тяжелую конфигурации. Стационарный бункер-питатель HF-ST используется в фиксированных точках приема; гусеничный HF-TR — там, где точка приема перемещается; низкоподающий HF-LF — там, где ограничена высота разгрузки; тяжелый HF-HD — для абразивной породы.
Линейку бункер-питателей см. в Бункер-питатель и HF-ST Стационарный бункерный питатель.
Ленточный конвейер выбирается по ширине ленты, скорости ленты и материалу. Заполнитель абразивен и может иметь острые кромки, поэтому обкладка ленты, ролики и барабаны должны быть рассчитаны на абразивную нагрузку. Конструкция конвейера также должна учитывать уклон, требуемый рельефом площадки.
Для длинной транспортировки в карьерах ленточный конвейер может оснащаться криволинейными участками и промежуточными приводами. Для абразивного заполнителя применяются тяжелые ролики и износостойкие обкладки ленты.
Линейку конвейеров см. в Длинный ленточный конвейер.
Штабелер определяет форму штабеля и вместимость склада карьера. Радиальные штабелеры используются там, где нужно обслуживать несколько позиций штабелей от одной оси; телескопические штабелеры — где штабель нужно формировать слоями; гусеничные штабелеры — где грунт неровный или штабелер должен часто перемещаться.
Телескопические штабелеры ZR-SF, стационарные радиальные штабелеры FR и гусеничные радиальные штабелеры ZR ZOOMRY охватывают диапазон конфигураций, используемых в карьерах. Типы штабелеров и критерии выбора см. в статье Штабелеры для складов сыпучих материалов: типы, выбор и применение.
Линейку штабелеров см. в Телескопический штабелер и Гусеничный радиальный штабелер.
Если карьеру нужна прямая загрузка в грузовики или железнодорожные вагоны, используется загрузочный конвейер. Кузнечиковый конвейер — это мобильный самоходный конвейер, который можно переставлять между штабелями или точками загрузки без крана.
Кузнечиковые конвейеры серии ZR-D ZOOMRY объединяют приемный бункер, ленточный конвейер и колесное или гусеничное шасси в одном агрегате. Модели ZR65D, ZR80D, ZR100D и ZR120D обеспечивают 200–550 т/ч и могут перемещаться между штабелями.
Линейку кузнечиковых конвейеров см. в Кузнечиковый конвейер.
Интеграция конвейерной системы в карьере требует внимания к четырем пунктам:
| Конфигурация | Для чего лучше | Ограничения |
|---|---|---|
| Стационарная | Крупные карьеры со стабильной компоновкой; высокая производительность; долгосрочная эксплуатация | Не может перемещаться; требует строительных работ |
| Мобильная (колесная) | Карьеры с подготовленными дорогами; частые переезды между забоями | Производительность ниже стационарной; требует обслуживания дорог |
| Мобильная (гусеничная) | Карьеры с неровным грунтом; частые переезды по неподготовленной поверхности | Ниже скорость перемещения; выше давление на грунт, чем у рельсового |
Многие карьеры комбинируют стационарное и мобильное оборудование: стационарная система первичного дробления и транспортировки, с мобильными штабелерами и кузнечиковыми конвейерами для этапов складирования и загрузки.
Пыль образуется в приемном бункере, в каждой точке перегрузки конвейера и в точке разгрузки штабелера. Меры контроля включают водяное орошение, сухой туман, укрытия и кожухи ленты. Выбор зависит от материала, местных экологических норм и близости карьера к чувствительным зонам.
Обслуживание в карьере определяется абразивностью. Обкладки ленты, ролики, барабаны и футеровка лотков изнашиваются в заполнителе быстрее, чем в угле или зерне. График обслуживания должен основываться на материале и часах работы, а не на общем интервале.
Конвейерная система карьера обычно включает приемный бункер и питатель, ленточный конвейер, штабелер и загрузочный конвейер или кузнечиковый конвейер. Точная конфигурация зависит от технологического потока и компоновки площадки.
Производительность определяется самым узким этапом цепочки. Приемный бункер, ленточный конвейер, штабелер и загрузочный конвейер должны быть рассчитаны на одинаковую производительность.
Стационарная система используется для крупных карьеров со стабильной компоновкой и высокой производительностью. Мобильная система используется там, где оборудование должно перемещаться по мере развития забоя. Многие карьеры комбинируют оба варианта.
Меры пылеподавления включают водяное орошение в точках перегрузки, сухой туман, укрытия и кожухи ленты. Выбор зависит от материала и экологических требований.
Заполнитель абразивен, поэтому обкладка ленты, ролики и барабаны рассчитываются на абразивную нагрузку. Ширина и скорость ленты выбираются по требуемой производительности и крупности материала.
Стандартные конфигурации обычно требуют 45–90 дней на изготовление плюс время на доставку. Нестандартные конфигурации могут потребовать больше времени.
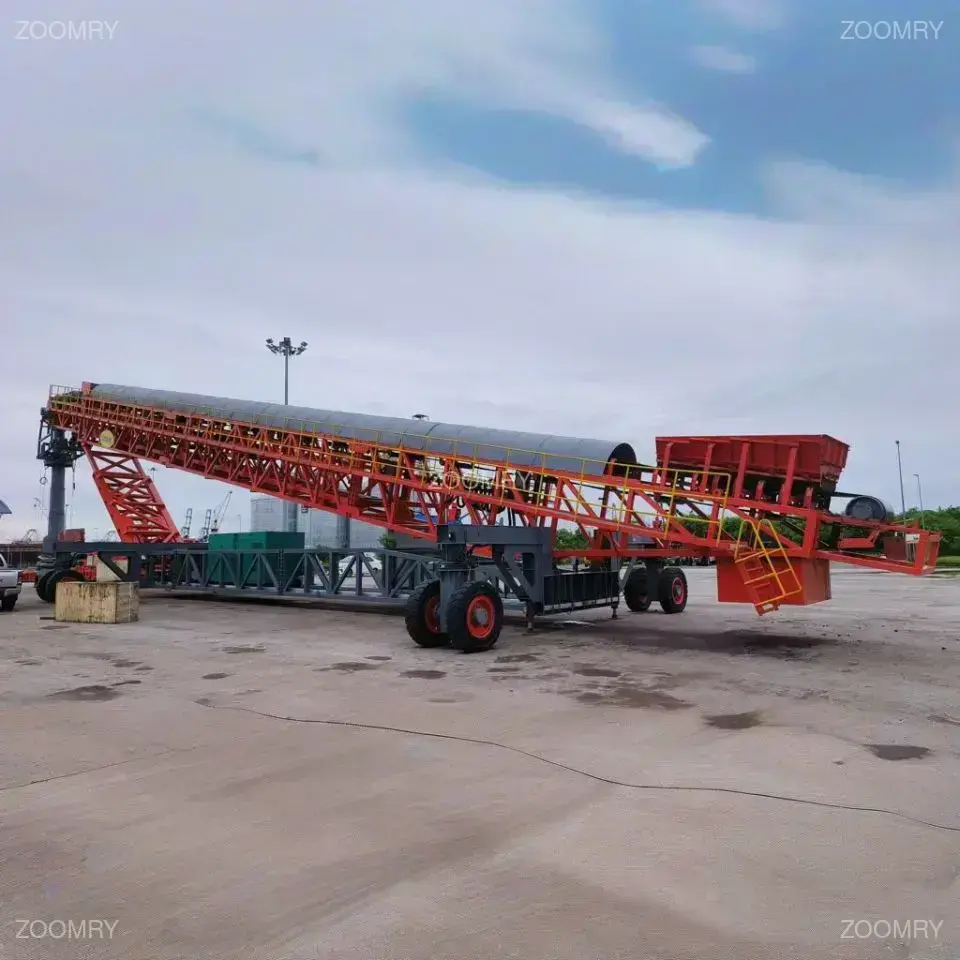
Мобильный телескопический судопогрузчик ZRSL-52 для судов 60000-80000 ...
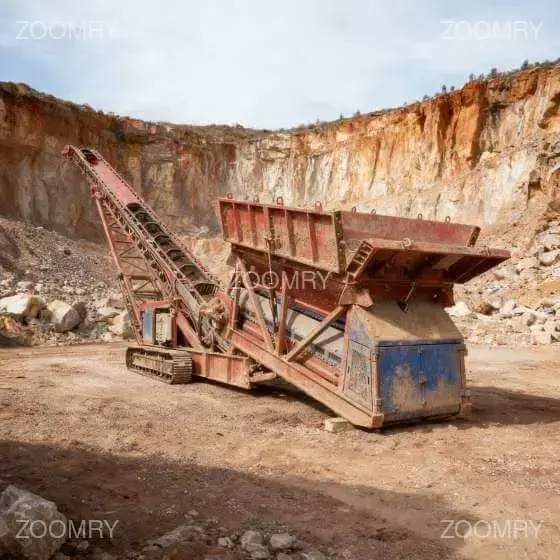
Тяжелый бункерный питатель ZOOMRY имеет вместимость бункера 12-24 куби...
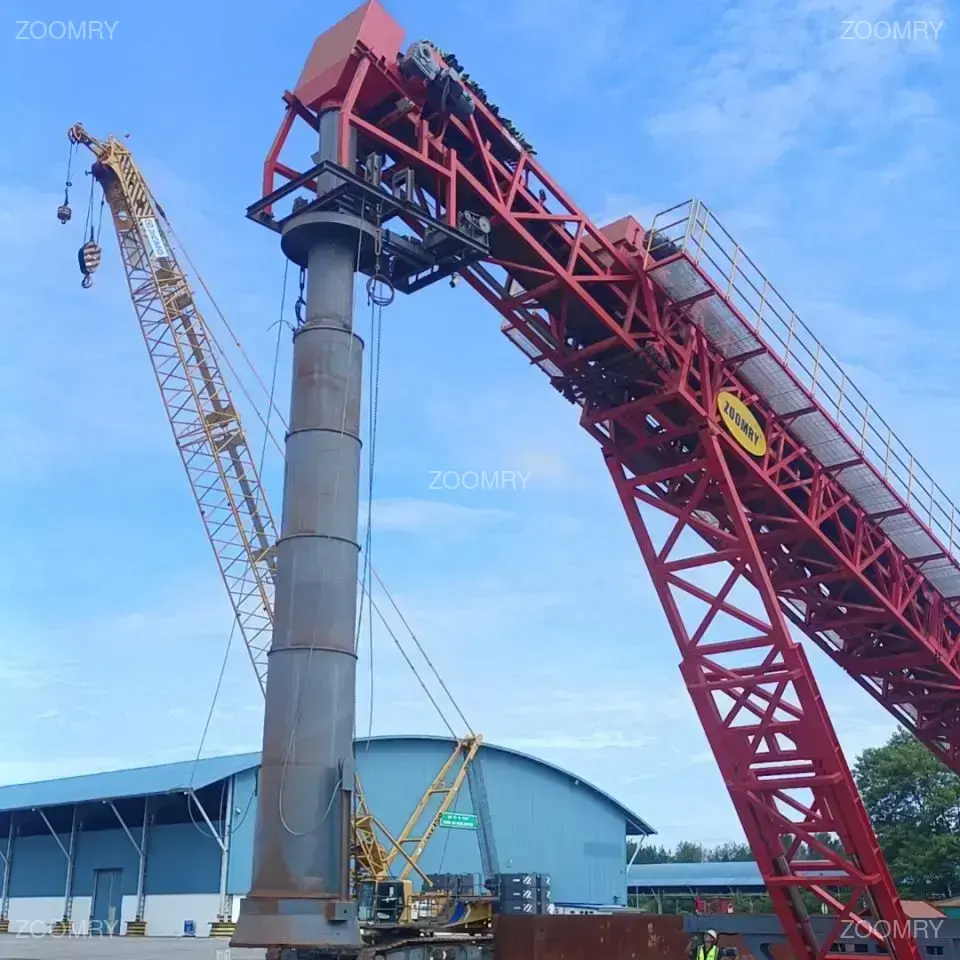
Мобильный телескопический судопогрузчик ZRSL-40 для судов 100-35000 DW...
Бункерный питатель с низким входом ZOOMRY имеет вместимость бункера 7-...
Введите ваш адрес электронной почты, чтобы быстро связаться с нами
Copyright © 2002-2026 Zoomry Группа Компания Лимитед 非商用版本 AI Index